

راه حل مشکل پای فیل در پرینت سه بعدی FDM

یکی از مشکلات رایج تحت عنوان پای فیل شناخته میشود که معمولاً در پرینت سهبعدی FDM دیده میشود، زمانی که لایه اول گستردهتر از آنچه باید میشود، شبیه به شکل پای فیل.
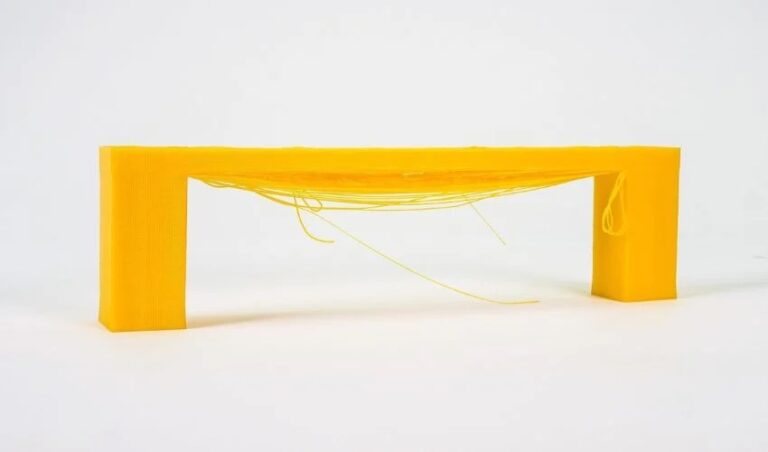
هر آنچه باید در رابطه با پل زدن در پرینت سه بعدی بدانید
وقتی اصطلاح "پل زدن" را می شنوید، ممکن است به یک پل فکر کنید که کاملاً هم درست است. به زبان ساده، پل زدن به اکسترود کردن پلاستیک بین دو نقطه در یک فضای خالی یا شکاف اشاره دارد. با این حال، اغلب منجر به اکستروژنهای نامطلوب میشود که فرورفته و از خط مستقیم مورد نظر منحرف میشوند و منجر به پلهای ضعیف میشوند
اکستروژن بیش از حد و راههای پیشگیری از آن
اکستروژن بیش از حد زمانی اتفاق میافتد که اکسترودر چاپگر سه بعدی مقدار زیادی ماده را رسوب میدهد که اغلب منجر به برآمدگی و تورم در لبههای قطعات چاپ شده میشود. علاوه بر این، لایهها ممکن است ضخامتهای متفاوتی پیدا کنند که منجر به سطوح ناهموار و نامطلوب میشود.
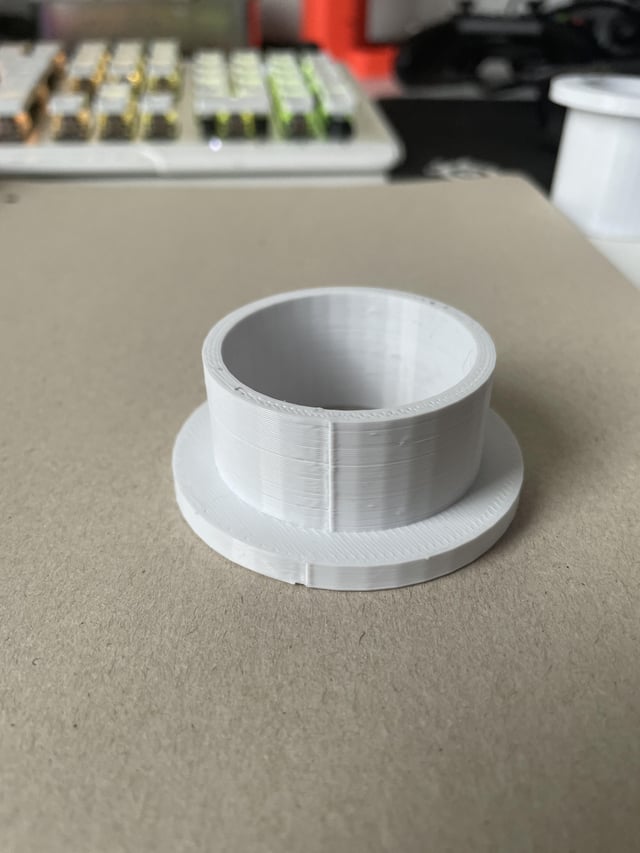
درز z در پرینت سه بعدی و راهحلهای آن
هر زمان که یک شی با پهلوهای صاف چاپ می کنید (نه در حالت گلدان)، ممکن است متوجه ردیف شدن یکسری برجستگی در پهلوی چاپ خود شده باشید. در حالی که این پدیده گاهی اوقات به اشتباه حباب یا زیت نامیده می شود، به درستی به عنوان درز Z شناخته می شود. یک درز Z معمولاً مانند یک خط به نظر می رسد که کل محور Z مدل شما را در بر می گیرد.
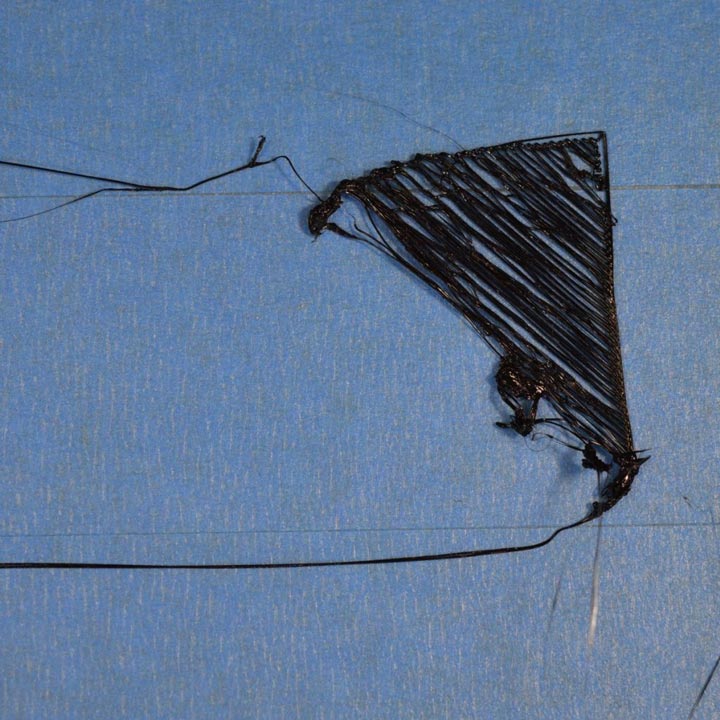
مشکل عدم اتصال قطعه ی پرینت سه بعدی به پلتفرم پرینت
چسبیدن و اتصال لایه ی اول پرینت به بستر ساخت پرینتر از اهمیت بسیاری برخوردار است. زیرا که پایه ای برای بقیه قسمت های قطعه است. اگر لایه اول به پلتفرم ساخت نچسبد، در مراحل بعدی پرینت مشکلاتی را ایجاد می کند. روشهای مختلفی برای حل مشکل عدم اتصال قطعه ی پرینت سه بعدی به پلتفرم پرینت وجود دارد، از این رو ما در ادامه به چند مورد آن ها پرداخته ایم.

مشکل شکاف بین لایه های پرینت سه بعدی
هنگام ساخت یک قطعه پرینت سه بعدی ، هر لایه بر لایه ی زیرین متکی است. با این حال، میزان پلاستیک مورد استفاده در پرینت نیز مسئله ی مهمی است، از این رو باید بین مقاومت پایه و میزان پلاستیک مصرفی تعادلی برقرا شود. اگر پایه از استحکام کافی برخوردار...

مشکل لرزش و زنگ در پرینت سه بعدی
زنگ یا (ringing) یک پترن موج دار است که بر اثر لرزش روی سطح پرینت ظاهر می شود. به طور معمول این پترن را زمانی که اکسترودر به طور ناگهانی تغییر جهت می دهد می توان مشاهده کرد. این تغییر جهت ناگهانی اکسترودر ممکن است سبب لرزش و در نتیجه مشکل لرزش و زنگ در پرینت سه بعدی شود. در ادامه به رایج ترین علل این مشکل و بررسی آن ها می پردازیم.

مشکل فاصله در لایه ی بالایی پرینت سه بعدی
بسته به تنظیماتی که تعیین کرده اید؛ ممکن است؛ لایه های بیرونی کاملا یکدست و سخت نباشند و متوجه مشکل فاصله در لایه ی بالایی پرینت سه بعدی شوید. چنانچه با این مشکل مواجه شدید، در ادامه به چندین تنظیم ساده جهت رفع آن اشاره کرده ایم.

مشکل خط خط شدن دیواره پرینت سه بعدی
اطراف قطعه ی پرینت سه بعدی از صدها لایه ی جداگانه ی پرینت که بر روی هم قرار گرفته اند، تشکیل شده است.در صورتی که خطایی حتی در یکی از این لایه ها رخ دهد؛ معمولا به طور واضحی از اطراف قطعه خود را نشان می دهد. در ادامه به تعدادی از راه حل های مشکل خطوط کناری پرینت سه بعدی پرداخته ایم.

مشکل اکسترود غیر یکنواخت پرینت سه بعدی
برای اینکه پرینتر سه بعدیتان، قطعات سالم و دقیقی را پرینت کند؛ باید قادر به اکسترود میزان هماهنگ و یکنوختی از پلاستیک باشد. در غیر این صورت کیفیت قطعه ی نهایی چندان خوب نخواد بود. در ادامه به برخی از رایج ترین راه حل های مشکل اکسترود غیر یکنواخت پرینت سه بعدی به طور خلاصه اشاره کرده ایم.
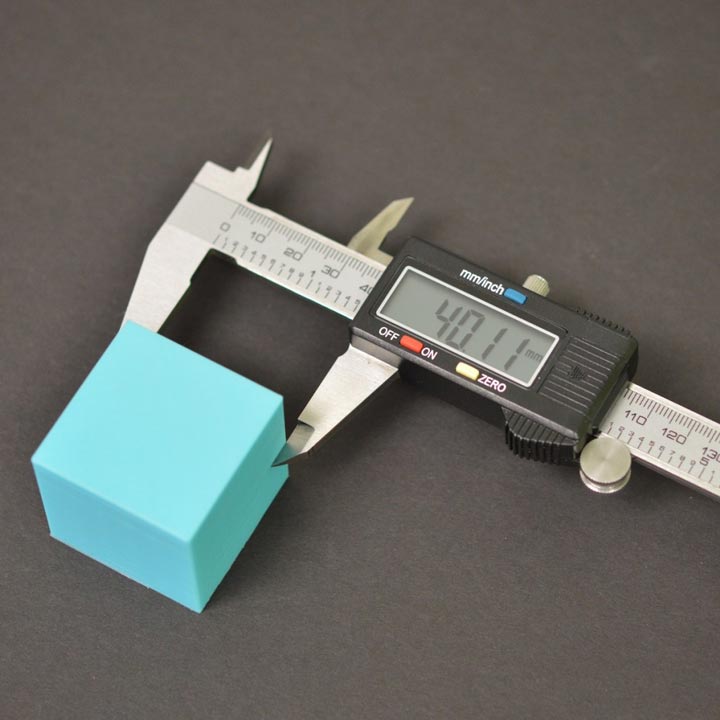
دقت ابعاد در پرینت سه بعدی
دقت ابعاد در پرینت سه بعدی قطعات بزرگ مدولار یا قطعاتی که نیاز به هماهنگی ابعادی با قطعات دیگری دارند؛ از اهمیت بالایی برخوردار است. عوامل متعددی بر این مسئله اثر گذارند؛ که در ادامه به آن ها پرداخته ایم.

بریجینگ یا پل زنی ضعیف در پرینت سه بعدی
زمانی که بین دو نقطه پل می زنید، پلاستیک در بین این دو نقطه و در بالای فضای خالی اکسترود می شود و سپس سریعا خنک می شود تا اتصالی جامد و مستحکم پدید آورد. اگر متوجه ریختن پلاستیک و یا فاصله در قسمت اکسترود شده؛ شدید باید تنطیماتی را کنترل کنید. در زیر به راهکارهایی برای حل مشکل بریجینگ یا پل زنی ضعیف در پرینت سه بعدی اشاره کرده ایم.